Inspección de motores hidráulicos de pistones: qué piezas se reutilizan
Cómo juzgar en un overhaul si las piezas internas de un motor o bomba de pistones se reutilizan: patrones de contacto, desgaste, daños típicos y criterios.
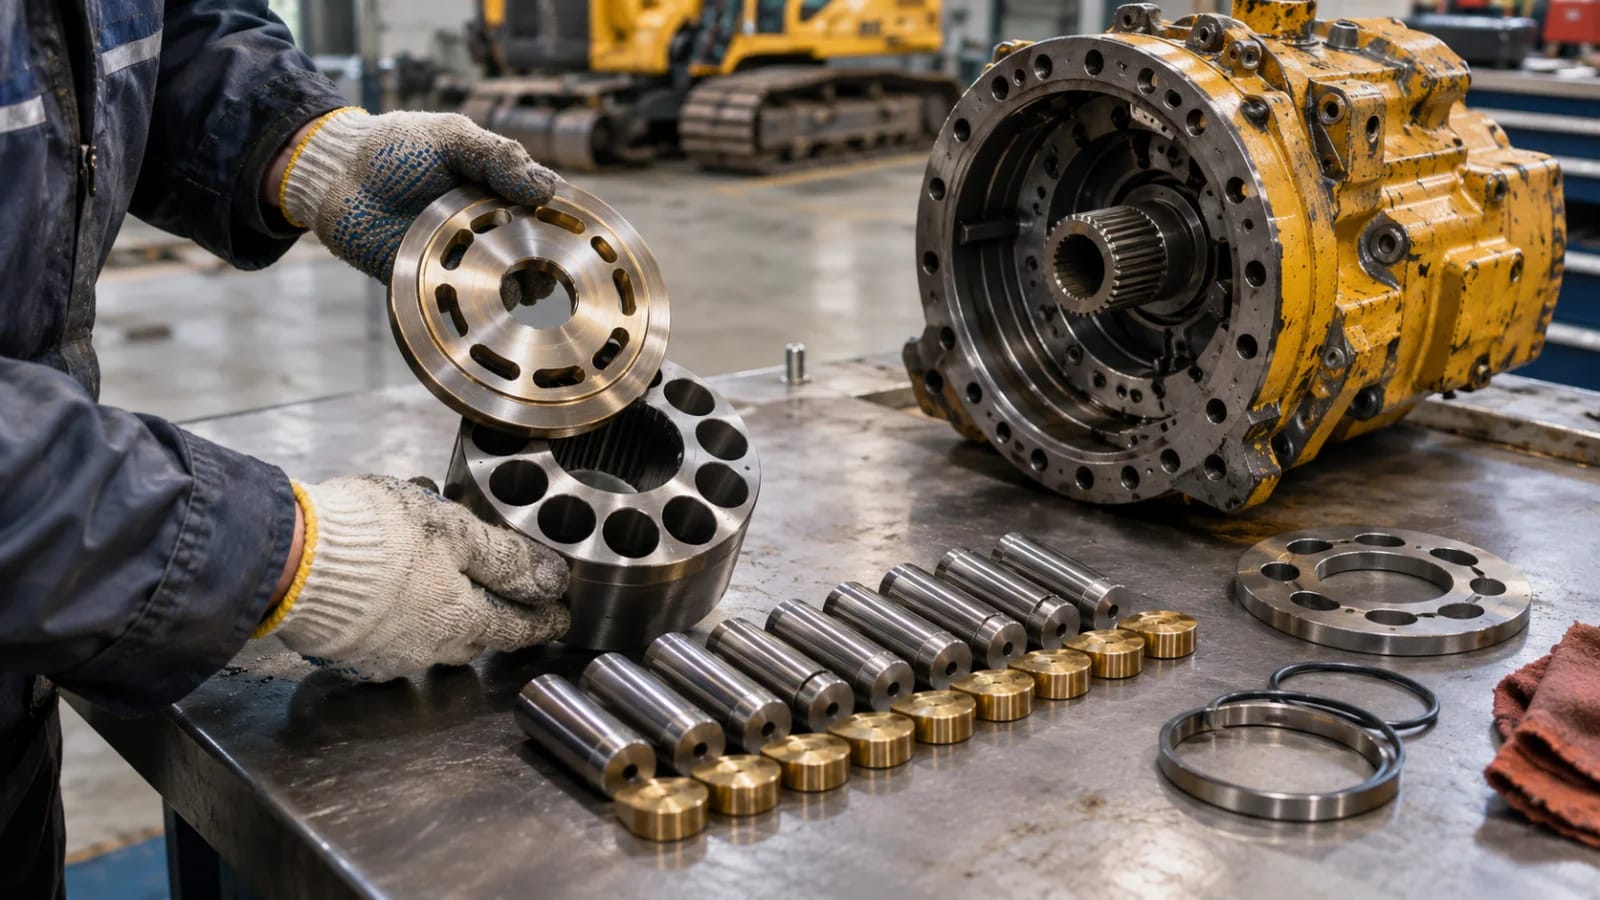
Un motor de pistones de traslación o una bomba de transmisión hidrostática (HST) cuesta miles de dólares, y cuando falla la pregunta no es solo “¿se repara?”, sino “¿qué piezas del interior sirven todavía?”. Reemplazar todo sin criterio es caro. Reusar una pieza que no debía reusarse es más caro: el componente vuelve a fallar a las pocas cientos de horas.
Este artículo es el paso siguiente a motores hidráulicos: fundamentos y tipos: ahí vimos cómo funciona un motor de pistones; aquí lo abrimos y vemos cómo juzgar cada pieza. Si necesitas el diagnóstico a nivel de sistema (antes de desarmar), mira fallas comunes y diagnóstico.
La idea central: tres pares de superficies
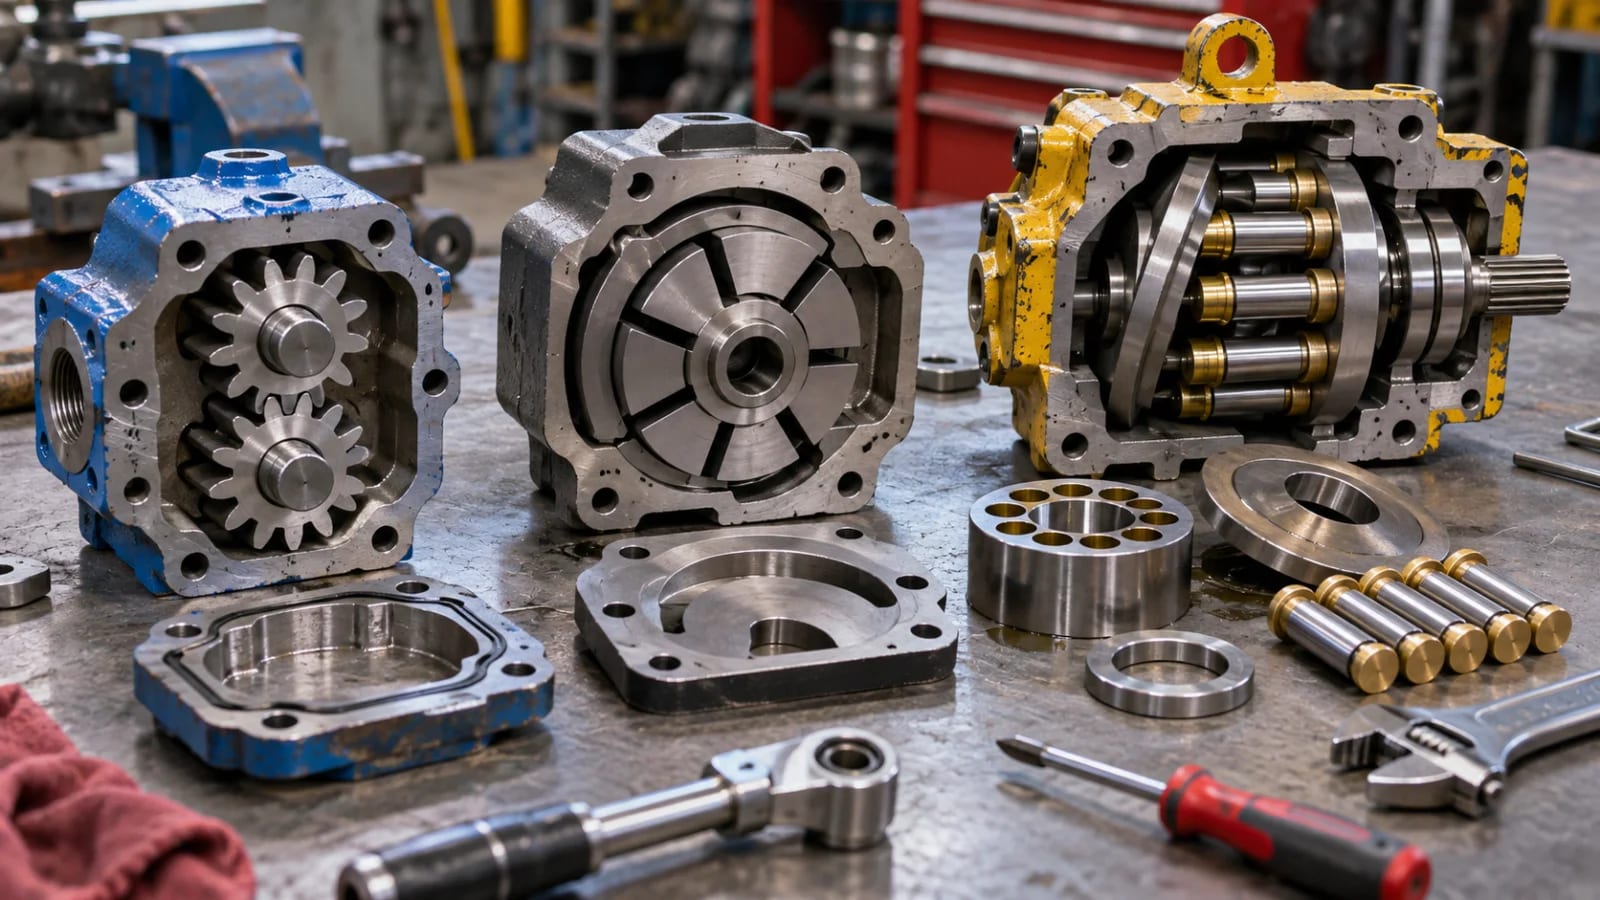
La guía de piezas reutilizables de Komatsu para motores HST parte de una afirmación clara: en un motor o bomba de pistones axiales, el punto más importante de una reconstrucción es lograr un contacto correcto entre las superficies de acoplamiento de unas pocas piezas vitales: el bloque de cilindros, el plato de válvulas (también llamado plato de distribución) y la tapa final.
Ese contacto es lo que sella el aceite a 300 bar. Si la superficie no apoya bien, el aceite escapa hacia la carcasa, cae el rendimiento volumétrico, el aceite se calienta y la máquina pierde fuerza.
Qué se revisa, pieza por pieza
Pistones y zapatas
Cada pistón termina en una rótula y una zapata que desliza sobre el plato oscilante, sostenida por una película de aceite. Se revisa:
- Zapata: cara de deslizamiento lisa y brillante, sin rayas profundas ni quemado azulado. La holgura axial de la rótula (juego entre la zapata y la bola del pistón) no debe superar el límite del fabricante; una zapata suelta indica fatiga o golpe hidráulico.
- Pistón: superficie cilíndrica con brillo uniforme. Rayas longitudinales marcadas, zonas oscurecidas o diámetro fuera de tolerancia lo descartan.
Los pistones y zapatas se cambian siempre como juego completo: un solo pistón gastado mezclado con otros nuevos desbalancea el conjunto.
Bloque de cilindros y plato de válvulas
Son el corazón del sellado. En el bloque se revisa la cara de distribución (la que apoya contra el plato de válvulas) y el diámetro interior de cada cilindro. En el plato, la cara de deslizamiento y los bordes de las lumbreras en forma de riñón.
Aquí entra la prueba de contacto, que es el aporte más valioso de la guía de Komatsu y que veremos más abajo.
Plato oscilante y rodamientos
El plato oscilante (swash plate) y su asiento deben tener la superficie de apoyo de las zapatas sin escalonamiento ni anillos marcados. Los rodamientos del eje se revisan por giro suave, juego radial y picaduras en pistas y rodillos; un rodamiento dudoso se cambia siempre: es barato frente al riesgo de una falla que contamine todo.
Eje y estrías
Se revisan las estrías (spline) por desgaste en los flancos y los sellos del eje por la zona de asiento del labio. Estrías con flancos “afilados” o escalón apreciable al tacto indican holgura de acople: se cambia el eje y se revisa la pieza pareja del lado de la máquina.
Cómo se mide el contacto: azul de Prusia
El método descrito en la guía es simple y muy reproducible, y por eso se usa en talleres de reconstrucción de todo el mundo:
- Limpiar la pieza con paño y líquido de limpieza; confirmar que no hay rebabas, bordes vivos ni restos de pasta de lapeado. Si hay partículas incrustadas, se retiran presionando cinta adhesiva y se vuelve a limpiar.
- Pintar la superficie con una película muy fina de azul de Prusia, extendida con el dedo hasta que casi desaparece el color. La guía muestra ejemplos de cantidad correcta, excesiva e insuficiente: con exceso de pintura todo parece contacto; con poca, parece que no hay.
- Frotar la pieza contra su pareja con un collar centrador y presión uniforme, girando unos pocos grados de lado a lado, y repetir en cuatro posiciones a 45°.
- Transferir la huella con cinta adhesiva en dos capas cruzadas y pegarla en papel.
- Comparar con las muestras límite del manual.
El criterio de aprobación combina dos cosas: que la banda de sellado no tenga cortes y que el porcentaje de área en contacto supere un mínimo (en la guía, más exigente en la banda de sellado que en el resto de la cara). Los valores concretos dependen del modelo; usa siempre los del manual de servicio de tu equipo.
Tres pares se verifican de esta forma: bloque de cilindros contra plato de válvulas o placa de apoyo, plato de válvulas contra su placa, y placa contra la tapa final. Si algún par falla, se corrige (lapeado) o se reemplaza la pieza antes de armar.
Tabla de daños: qué ves, qué lo causó, qué hacer
| Lo que observas | Causa probable | Decisión típica |
|---|---|---|
| Rayas finas, brillo uniforme en caras de distribución | Desgaste normal, partículas muy finas | Reusar si el contacto aprueba; lapear si el contacto es marginal |
| Rayas profundas que se sienten con la uña | Partículas duras en el aceite (contaminación) | Reemplazar o rectificar; corregir filtración antes de montar |
| Superficie opaca con huecos pequeños en bordes de lumbreras | Erosión por cavitación o aireación | Reemplazar; revisar aspiración, nivel y mangueras |
| Coloración azul o marrón, superficie rugosa | Sobrecalentamiento y falta de película de aceite | Reemplazar; revisar enfriador, aceite y ciclo de trabajo |
| Zapatas con cara quemada o rotura de cuello | Mala lubricación, golpe hidráulico, presión excesiva | Reemplazar juego completo de pistones y zapatas |
| Pistón con rayas o diámetro reducido | Contaminación o desalineación del bloque | Reemplazar conjunto; revisar cilindros del bloque |
| Bloque con cilindros ovalizados o rayados | Contaminación, desgaste prolongado | Reemplazar bloque; no se repara económicamente |
| Plato oscilante con anillos escalonados | Desgaste de zapatas, partículas | Rectificar o reemplazar según espesor remanente |
| Rodamiento con picaduras o juego | Fatiga, contaminación, mala alineación | Reemplazar siempre |
| Estrías con escalón o flancos afilados | Holgura de acople, torque pulsante | Reemplazar eje; revisar pareja |
| Partículas de bronce o acero en filtro y carcasa | Falla en curso de zapatas o rodamiento | No reusar nada sin descontaminar el circuito completo |
Cómo se produce cada daño
- Rayado (scoring): una partícula dura queda atrapada entre dos superficies que se mueven una contra otra. La contaminación sólida del aceite es la causa número uno; revisa el nivel de limpieza según ISO 4406 y el estado de filtros y depósito.
- Erosión: el aceite a gran velocidad por una holgura minúscula arranca material con el tiempo, sobre todo en bordes de lumbreras.
- Picaduras por cavitación: burbujas de vapor que implosionan sobre el metal. Nacen en la aspiración: aceite frío o muy viscoso, filtro de succión saturado, nivel bajo o manguera colapsada.
- Quemado: la película de aceite se corta, aparece contacto metal-metal y la temperatura local sube. Se ve como coloración y rugosidad.
- Agarrotamiento (seizure): es el paso final del anterior: las piezas se sueldan localmente. Suele ir acompañado de partículas metálicas por todo el circuito.
Flujo de trabajo en el desarme
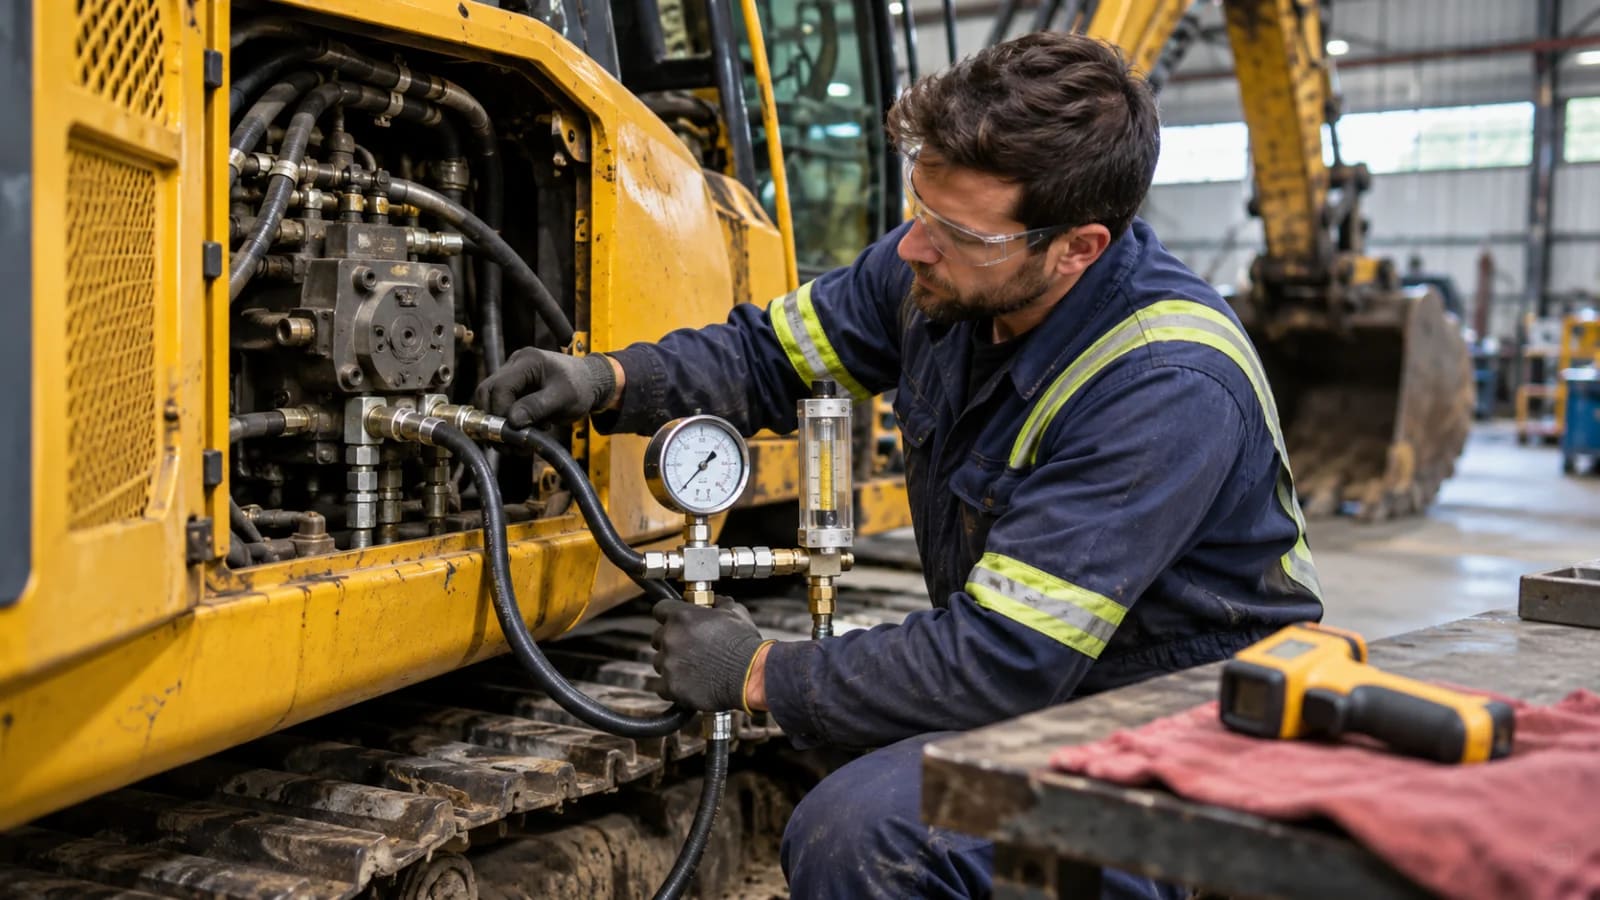
- Registrar antes de abrir: horas, síntomas, presiones, caudal de drenaje de carcasa. Es la referencia de lo que luego encuentras.
- Recoger el aceite de la carcasa y filtrarlo sobre un paño o malla: la cantidad y el tipo de partículas anticipa la gravedad.
- Desarmar en banco limpio, con las piezas ordenadas y marcadas. Pistón y zapata nunca se mezclan entre posiciones.
- Lavar y secar todo con líquido limpio; nada de aire de taller sin filtrar.
- Inspección visual con buena luz y aumento: caras, bordes de lumbreras, estrías.
- Medir con instrumentos calibrados y compararlo con el manual: micrómetro para pistones, calibre telescópico o comparador para los cilindros, juego axial de rótulas, planitud de caras sobre superficie de referencia.
- Prueba de contacto en los tres pares de superficies.
- Decidir pieza por pieza y reemplazar el juego completo cuando corresponda.
- Remontar con sellos nuevos, pares de apriete del manual y aceite limpio en la carcasa antes del arranque.
- Probar en banco o en máquina, con arranque a baja carga y revisión de drenaje y temperatura.
Consejos de medición
- Mide con las piezas a temperatura ambiente estable; el calentamiento por manipulación falsea tolerancias de micras.
- Una cara que se “siente” plana puede no serlo: la comprobación se hace con regla de filo o superficie de referencia y luz detrás.
- No uses la memoria del taller como criterio: el límite de servicio es el del fabricante para ese modelo exacto.
Reparar, remanufacturar o comprar nuevo
| Opción | Cuándo conviene | Riesgo |
|---|---|---|
| Reparar con juego de partes | Desgaste normal, sin contaminación metálica | Depende de la habilidad del taller y de la limpieza |
| Remanufacturado | Daño extenso; necesitas plazo corto y garantía | Calidad variable según el remanufacturador |
| Nuevo | Equipo joven, crítico o de poca vida restante de otras partes | Costo inicial más alto |
La lógica de costos: el precio de la pieza es solo una parte. En minería y en obras con maquinaria alquilada, una máquina parada cuesta más por día que la diferencia entre reparar y comprar. En Latinoamérica, además, pesa la disponibilidad: los juegos de pistones y platos de válvulas de algunas marcas se importan y pueden tardar semanas; por eso los grandes operadores mantienen componentes de intercambio (exchange) y mandan reparar el saliente en paralelo.
Antes de decidir, calcula así: costo de reparación + horas de parada + riesgo de repetición, frente a costo del reemplazo + horas de parada. Si el aceite estaba contaminado con metal, suma la limpieza del sistema (lavado, cambio de filtros, revisión de la bomba y mangueras) a ambas opciones.
Causa raíz: no montes una pieza buena en un sistema malo
Una pieza reparada que vuelve al mismo sistema que la destruyó, falla de nuevo. Antes de cerrar el trabajo:
- Verifica la limpieza del aceite y reemplaza filtros.
- Revisa la aspiración: nivel, mangueras, filtro de succión, ver mangueras y conexiones.
- Controla temperatura de trabajo y estado del enfriador.
- Comprueba presiones de alivio y calibraciones.
- Si es un circuito cerrado HST, revisa bomba y motor como par: el metal de uno acaba en el otro.
En resumen
Decidir qué se reutiliza en un motor o bomba de pistones no es cuestión de intuición: es inspección ordenada, medición contra el manual y prueba de contacto. La guía de Komatsu aporta el método más práctico para lo último, y el resto de la disciplina (limpieza, registro, causa raíz) es lo que hace que la reparación dure.
Resumen operativo: aceite limpio antes que piezas nuevas, juegos completos en pistones y zapatas, rodamientos siempre nuevos, contacto verificado en los tres pares de superficies, y datos exactos siempre del manual de servicio del fabricante.
Este artículo es una guía de orientación. Los límites de servicio, pares de apriete y procedimientos de reparación deben tomarse del manual del fabricante del equipo específico.
Preguntas frecuentes
¿Qué es la prueba de contacto con azul de Prusia? +
¿Se puede rectificar o lapear un plato de válvulas o un bloque de cilindros? +
¿Es mejor reparar el motor, comprar uno nuevo o uno remanufacturado? +
¿Qué causa más fallas internas en motores y bombas de pistones? +
¿Cuándo conviene desarmar un motor hidráulico y cuándo no? +
Fuentes
- Komatsu — Guidance for reusable parts: HST piston motors, contact checking of inner parts (vía HeavyEquipments.org)
- Bosch Rexroth — Axial piston units: service and repair information
- Parker Hannifin — Hydraulic pump and motor troubleshooting
- ISO 4406 — Hydraulic fluid power: fluids, method for coding the level of contamination by solid particles
Este artículo fue redactado con asistencia de inteligencia artificial y revisado por el equipo editorial antes de publicarse. Más sobre nuestra metodología →
Sigue leyendo