Mangueras y conexiones hidráulicas: tipos, selección y fallas
Cómo está hecha una manguera hidráulica, qué significan SAE 100R y EN 853/856, cómo elegirla con el método STAMPED y qué roscas y errores de montaje evitar.
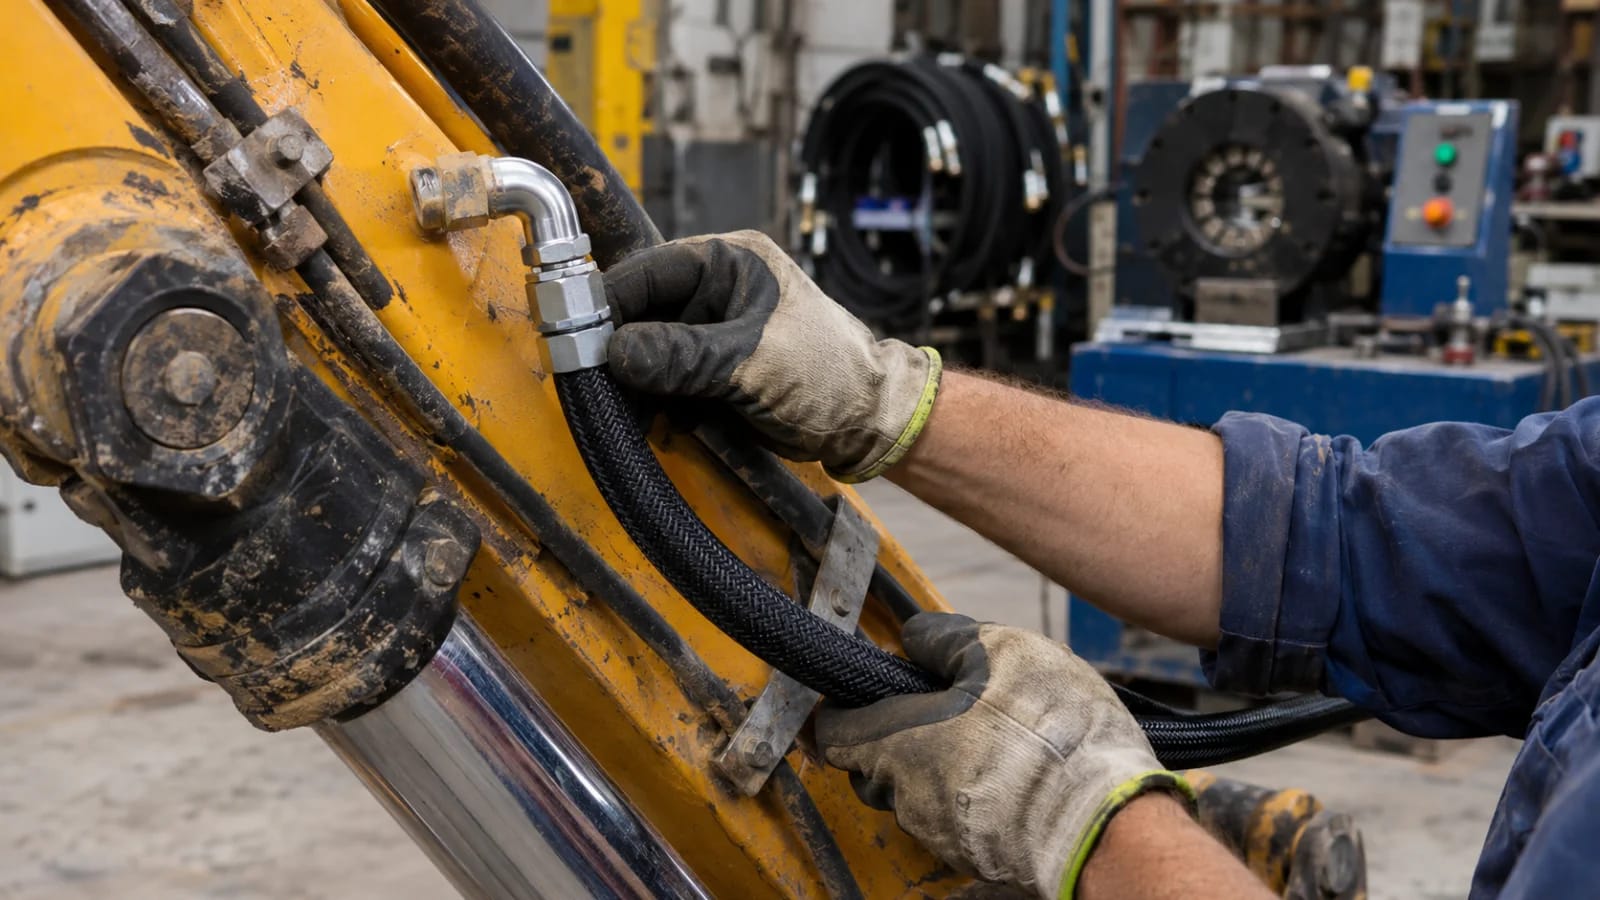
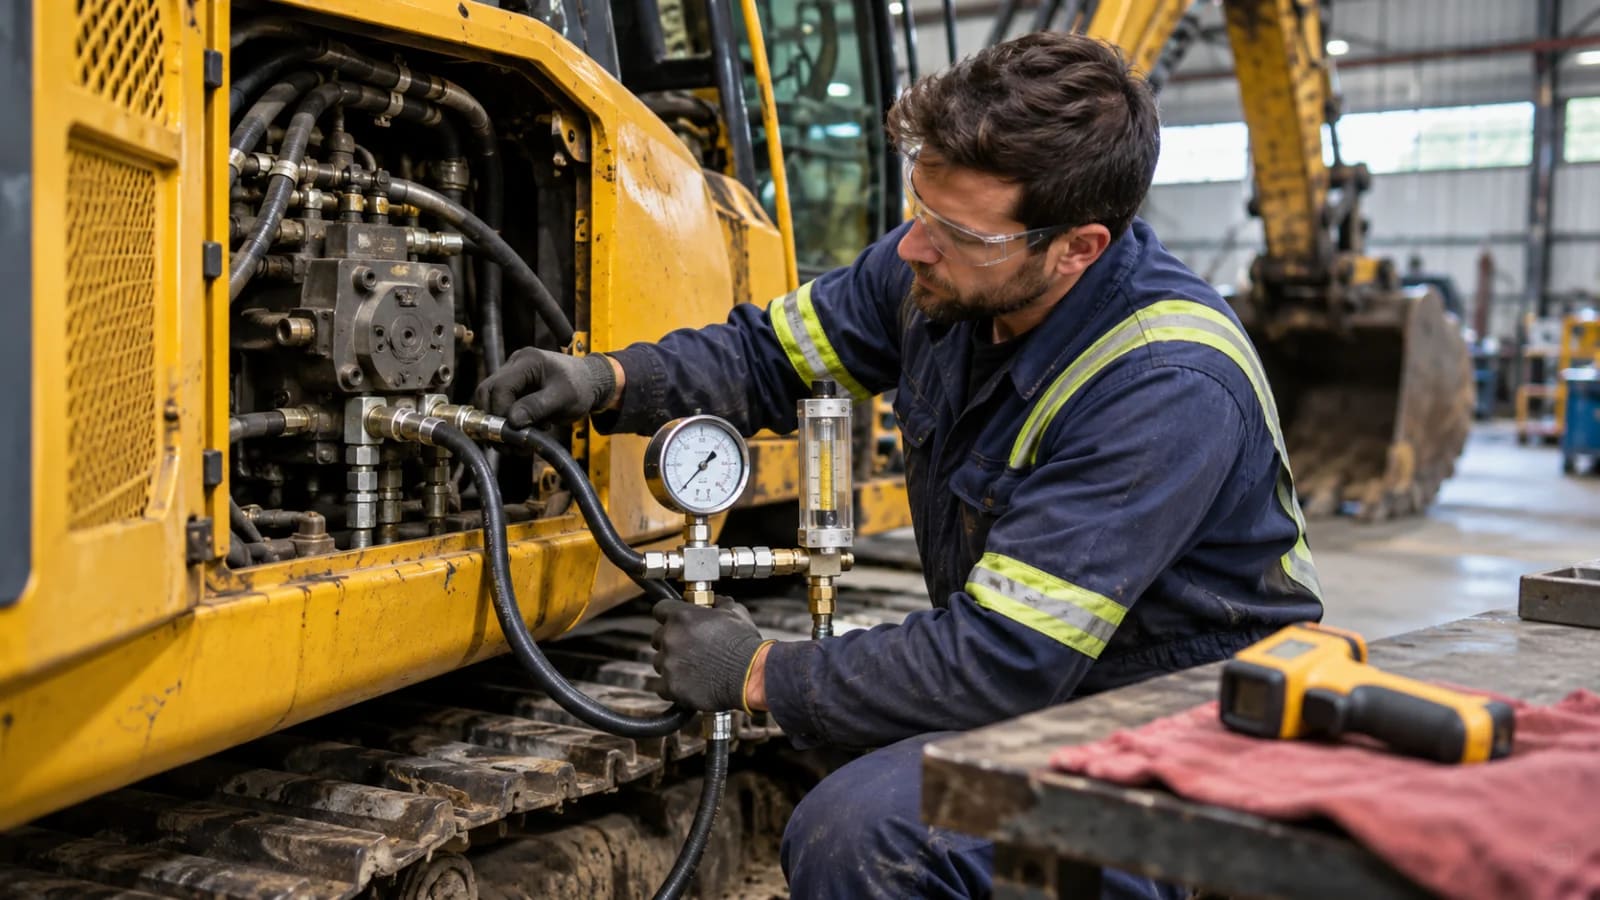
Si las bombas son el corazón de la máquina y los cilindros sus músculos, las mangueras son las venas y arterias. Son también la pieza que con más frecuencia revienta, gotea o se rompe en una excavadora, un cargador o un camión minero. Casi siempre por el mismo motivo: se eligió mal, se armó mal o se instaló mal.
Este artículo profundiza en lo que el texto genérico sobre tuberías, mangueras y conexiones en sistemas hidráulicos móviles solo menciona: cómo está construida una manguera, cómo leer las normas, cómo elegirla con un método ordenado, qué roscas existen y cómo evitar los errores de instalación que acortan su vida. Si busca el panorama del circuito completo, empiece por qué es un sistema hidráulico.
Cómo está construida una manguera
Una manguera hidráulica es un sándwich de tres capas con funciones distintas:
- Tubo interior: caucho sintético (típicamente nitrilo, NBR) compatible con el aceite. Debe resistir el fluido, la temperatura y los impulsos de presión sin endurecerse ni agrietarse.
- Refuerzo: una o varias capas de fibra textil o de alambre de acero, trenzadas o en espiral. Es lo que realmente contiene la presión.
- Cubierta: caucho sintético resistente a ozono, rayos UV, abrasión y aceites externos. Es la primera barrera contra el ambiente.
Cuando la cubierta se agrieta o se desgasta, el alambre queda expuesto, se oxida y se rompe por fatiga. Por eso una cubierta dañada no es un problema estético: es el aviso previo de una falla del refuerzo.
Familias de mangueras y normas
Las normas SAE J517 (series 100R) y EN 853 / EN 856 clasifican las mangueras por tipo de refuerzo y rango de presión. La clasificación internacional por presión está en ISO 18752. La tabla resume las familias más comunes en maquinaria móvil. Las presiones son rangos orientativos que dependen del diámetro: a mayor diámetro, menor presión admisible. Verifique siempre el catálogo del fabricante.
| Norma (equivalencias) | Refuerzo | Presión de trabajo típica | Uso habitual |
|---|---|---|---|
| SAE 100R1 / EN 853 1SN | 1 malla de alambre | Media (hasta ~250 bar en diámetros pequeños) | Líneas de presión media, retornos exigentes |
| SAE 100R2 / EN 853 2SN | 2 mallas de alambre | Alta (hasta ~400 bar en diámetros pequeños) | Líneas de presión de equipos móviles |
| EN 853 2SN-K | 2 mallas, diseño compacto | Alta | Espacios reducidos, alto número de ciclos |
| SAE 100R4 | Espiral de alambre | Baja (succión y retorno) | Succión desde el depósito |
| SAE 100R12 / EN 856 4SP | 4 espirales | Muy alta (~280-450 bar según diámetro) | Cilindros de excavadoras, impulsos fuertes |
| EN 856 4SH | 4 espirales (servicio pesado) | Muy alta | Líneas principales de alta presión |
| SAE 100R13 / 100R15 | 4 a 6 espirales | Extra alta (~350 bar o más) | Minería, grandes excavadoras |
La ventaja de las construcciones en espiral es la resistencia a los impulsos (ciclos de presión). A modo de referencia, una 1SN puede soportar del orden de 150.000 ciclos de ensayo, una 2SN del orden de 200.000, y las espirales (R12, R13, R15) del orden de 500.000 o más. Cuanto más oscilante sea la presión de su máquina (pensemos en un martillo hidráulico), más justifica pagar una familia superior.
Seleccionar con el método STAMPED
Una lista de siete letras evita casi todos los errores de compra.
| Letra | Pregunta | Qué verificar |
|---|---|---|
| S (Size) | ¿Qué diámetro interior? | Tamaño en “dash” (en dieciseisavos de pulgada: -4 = 1/4”, -8 = 1/2”, -16 = 1”). Una velocidad de fluido típica de 3 a 6 m/s (máx. ~8) evita calentamiento y erosión del tubo. |
| T (Temperature) | ¿Cuánto calor? | Temperatura del aceite y del ambiente, incluida la cercanía a turbo, escape o bloque. |
| A (Application) | ¿Cómo trabaja? | Movimiento, vibración, roce con estructura, espacio, radio de curvatura. |
| M (Media) | ¿Qué fluido? | Compatibilidad del tubo con aceite mineral, biodegradable o fluidos resistentes al fuego (consulte fluidos hidráulicos). |
| P (Pressure) | ¿Qué presión? | Presión de trabajo, picos y ciclos de impulso, no solo la nominal del sistema. |
| E (Ends) | ¿Qué extremos? | Tipo de rosca o brida, ángulo y orientación de cada conector. |
| D (Delivery) | ¿Se consigue? | Plazo, trazabilidad, certificación y disponibilidad de repuesto en faena. |
Un factor práctico: el tamaño de la manguera se elige por caudal y velocidad, no “al ojo”. Una manguera subdimensionada genera pérdida de carga, calienta el aceite y endurece el tubo interior. Para dimensionar tuberías y caudales consulte circuitos hidráulicos abiertos y cerrados.
Conexiones: cómo sellan y cómo identificarlas
Una conexión hidráulica tiene dos partes: el terminal (rosca o brida) y el sello. Una máxima del taller: la conexión no gotea por el tipo de sello, gotea por una mala elección o instalación. Existen tres principios de sellado:
- Sello por la rosca (cónica): el ajuste de los filetes sella. Es el caso de NPT y BSPT. Dependen de roscas bien formadas y suelen necesitar sellador de roscas.
- Sello por asiento (metal con metal): dos conos que se aprietan, como en JIC 37° o SAE 45°. No requiere cinta de teflón. Las fugas suelen venir de ángulos incompatibles, caras rayadas o falta de apriete.
- Sello por O-ring: es el más fiable para alta presión. Se usa en ORFS (asiento plano), O-ring boss, bridas y métricas con O-ring.
Hoja de identificación rápida
| Tipo | Ángulo / sello | Rosca típica | Dónde se ve |
|---|---|---|---|
| JIC 37° | Asiento cónico metal-metal | UNF | Muy común en EE. UU. y maquinaria global |
| SAE 45° | Asiento cónico a 45° | UNF | Refrigeración, equipos de baja presión |
| ORFS (O-ring face seal) | O-ring sobre cara plana | UNF | Alta presión, vibración fuerte, cero fugas |
| O-ring boss (ORB) | O-ring en el puerto | UNF | Puertos de bombas, bloques y válvulas |
| BSPP | Sello con arandela o O-ring | Rosca paralela (Whitworth) | Maquinaria europea y asiática |
| BSPT / NPT | Sello por la rosca cónica | Rosca cónica | Instrumentos, tapones, líneas de menor exigencia |
| Métrica 24° (Light/Heavy) | Cono 24° con O-ring o anillo | Métrica (DIN 2353) | Maquinaria europea (series L y S) |
| Brida SAE Code 61 / 62 | O-ring sobre cara plana, 4 pernos | Brida | Diámetros grandes; 61 media presión, 62 alta presión |
Error clásico en LATAM: una máquina japonesa o europea con puertos BSPP o métricos recibe racores JIC “que más o menos entran”. Las roscas pueden enganchar unos pocos filetes, pero no sellan o se dañan. Mida paso y diámetro con un calibre de roscas antes de comprar, y nunca fuerce un conector.
Conectores y adaptadores
- Conectores prensables: se arman una sola vez con una máquina de prensado. Son los más seguros y económicos. Pueden venir prearmados (férrula unida a la espiga) o de dos piezas.
- Conectores reutilizables: se arman con herramientas básicas. Útiles en emergencia o campo, menos recomendables en alta presión.
- Adaptadores: no se conectan a la manguera sino entre componentes. Cambian de rosca, de diámetro o de dirección (rectos, a 45°, a 90°, tees, cruces, reductores, tapones). Cada adaptador añade una posible fuga: use el menor número posible.
Armado y crimpado
El conector tiene una espiga (dentro del tubo) y una férrula (afuera). Al prensar, el metal se deforma de forma permanente y el caucho, que es prácticamente incompresible, queda atrapado entre ambas. Dos reglas definen un buen resultado:
- Diámetro de prensado correcto: se verifica con el calibre y la tabla del fabricante del conector. Un orden de magnitud: la espiga interior debe deformarse de forma controlada, del orden del 5 %.
- Combinación aprobada: la manguera, la espiga y la férrula deben ser compatibles entre sí.
Si prensa de menos, la manguera puede salir disparada del conector bajo presión. Si prensa de más, corta el refuerzo y el tubo interior, y la manguera falla en el cuello del conector. Otro dato de armado es la longitud de corte (cut-off): la longitud del conector que no está en contacto con la manguera. Hay que descontarla al calcular la longitud de corte para que el conjunto quede del largo correcto. Y nunca prense con restos de corte o suciedad en el interior: limpie el conjunto con proyectil o aire.
Contexto latinoamericano. En muchos países conviven talleres de prensado serios con otros que improvisan con equipos sin calibrar. Dos prácticas ayudan: exigir manguera y conectores de una misma marca con marcado visible, y desconfiar de mangueras sin marcas legibles de fabricante, norma y fecha, porque las falsificaciones circulan sobre todo en repuestos “equivalentes” de bajo precio.
Instalación: qué hacer y qué evitar
Gran parte de las fallas prematuras son de montaje. Según estudios y guías de fabricantes, una manguera de alta presión doblada o torcida incluso pocos grados respecto a su eje puede perder buena parte de su vida útil.
| Haga | Evite |
|---|---|
| Respete el radio mínimo de curvatura del catálogo y deje un tramo recto junto al conector | Curvas cerradas pegadas al conector |
| Deje un 2-4 % de holgura de longitud: la manguera se acorta bajo presión | Instalarla tensa, “a tope” |
| Use codos o adaptadores a 45° y 90° para orientar | Forzar la manguera a doblar |
| Apriete con la manguera relajada y marque la línea de estampado para detectar torsión | Torcerla al apretar el conector |
| Proteja con camisas, espiral o abrazaderas con goma donde roce | Dejarla rozar contra estructuras o con otras mangueras |
| Aleje de escapes, turbos y colectores o use funda térmica | Pasar junto a superficies calientes |
El ambiente también cuenta. En obra al sol (altas altitudes con fuerte radiación UV, climas tropicales), la cubierta se resquebraja más rápido, sobre todo si la manguera además está doblada. En minería, el polvo abrasivo y el roce con el chasis desgastan la cubierta en meses: fundas de nylon o poliuretano suelen ser una buena inversión.
Qué hace fallar a una manguera
Los factores que más acortan su vida son siempre los mismos y suelen sumarse:
- Presión: picos por encima de lo previsto fatigan el alambre y causan reventones.
- Temperatura: aceite o ambiente demasiado calientes endurecen el tubo interior y lo agrietan. Un aceite recalentado suele ser síntoma de otro problema (véase diagnóstico de fallas hidráulicas).
- Radio de curvatura reducido y torsión.
- Ambiente: UV, ozono, abrasión, productos químicos.
- Velocidad excesiva del fluido: subdimensionamiento.
La combinación de presión máxima, temperatura máxima y curvatura mínima al mismo tiempo es la receta del fallo temprano.
Inspección y criterios de reemplazo
Inspeccione con la máquina apagada y despresurizada, y con buena luz. Cambie la manguera sin esperar si observa cualquiera de estos signos:
- Cubierta con grietas, cortes o desgaste que deja ver el alambre.
- Ampollas, abultamientos o zonas blandas.
- Fugas o humedad en el conector, o conector desplazado.
- Manguera aplastada, retorcida o con la línea de estampado en espiral.
- Endurecimiento extremo o cubierta craquelada por calor.
- Marcas ilegibles, fecha de fabricación demasiado antigua o mangueras de procedencia desconocida.
Registre la fecha de montaje en una etiqueta del conjunto. Al cambiar una manguera, cambie también sus pares simétricos (por ejemplo, las dos de un cilindro) si tienen la misma edad.
Seguridad: inyección de fluido y látigo
- Inyección cutánea: un chorro fino de aceite a alta presión puede atravesar la piel. Parece una herida mínima, pero causa daño profundo y puede terminar en amputación. Nunca busque fugas con la mano. Use un cartón. Si ocurre, es una urgencia médica.
- Efecto látigo: una manguera que se suelta bajo presión puede golpear con violencia. En líneas de alta presión use protecciones o cables de retención, y no se ubique en la línea de un conector.
- Presión residual: antes de intervenir, apague, baje los implementos y libere la presión del circuito (según el manual de la máquina). Los acumuladores pueden guardar presión por mucho tiempo.
- Aceite caliente: salpicaduras pueden quemar. Use protección facial, guantes y ropa resistente.
En resumen
Una manguera hidráulica no es un accesorio, es un componente de seguridad. Las tres capas (tubo, refuerzo, cubierta) hacen cada una su trabajo, y las normas SAE 100R y EN 853/856 ayudan a elegir la familia correcta según presión e impulsos. El método STAMPED ordena la decisión, la identificación correcta de roscas evita fugas, y un buen crimpado e instalación (sin torsión, con radio amplio y protección) duplica la vida útil.
Para seguir en esta serie, lea cómo las válvulas controlan el caudal y cómo diagnosticar problemas con fallas comunes del sistema hidráulico.
Preguntas frecuentes
¿Qué significa SAE 100R2 o EN 853 2SN en una manguera? +
¿Qué es el método STAMPED para elegir una manguera? +
¿Se puede reutilizar una manguera hidráulica o sus conexiones? +
¿Con qué frecuencia se deben cambiar las mangueras hidráulicas? +
¿Qué hago si el aceite hidráulico me penetra la piel? +
Fuentes
- Curso de conexiones y mangueras hidráulicas (Strobbe) — Maquinarias Pesadas
- SAE J517 — Hydraulic Hose
- ISO 18752 — Rubber hoses and hose assemblies: wire or textile reinforced hydraulic types, classification by pressure
- SAE J1273 — Recommended Practices for Hydraulic Hose Assemblies
- Parker — Safety Guide for Selecting and Using Hose, Tubing and Fittings
- Gates — Hydraulic Hose Assembly and Safety Guide
Este artículo fue redactado con asistencia de inteligencia artificial y revisado por el equipo editorial antes de publicarse. Más sobre nuestra metodología →
Sigue leyendo